

Paano Napapabuti ng Industrial Chocolate Enrobing Equipment ang Coating Consistency?
Ang Papel ng Enrobing Equipment sa Modernong Confectionery Lines
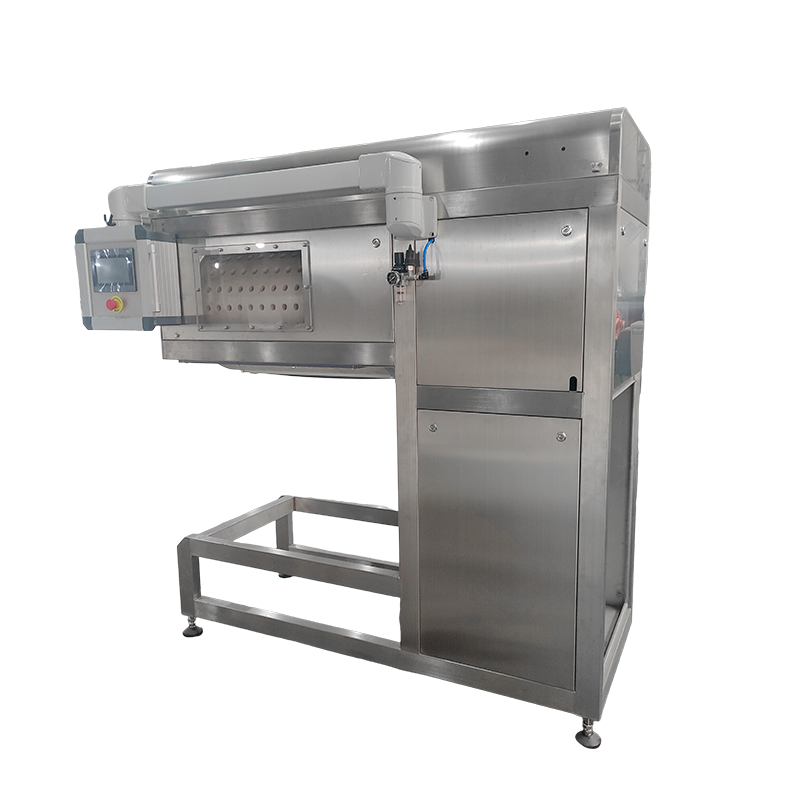
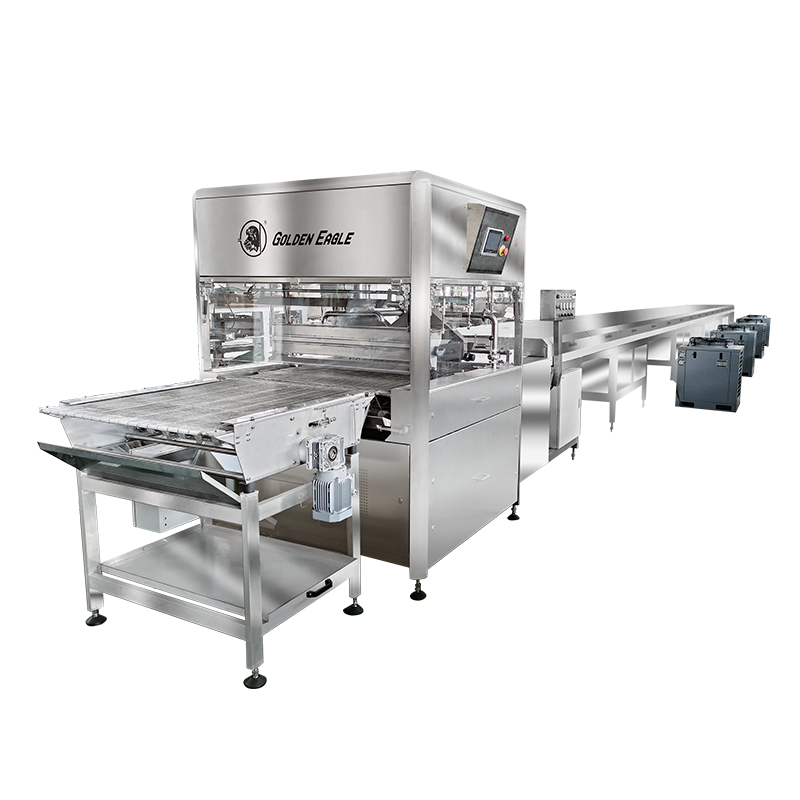
Ang pare-parehong coverage ng tsokolate ay isa sa pinakamahirap na problema sa paggawa ng confectionery. Ang isang biskwit, wafer, nut cluster, o candy center na dumadaan sa paliguan sa pamamagitan ng kamay ay kukuha ng hindi pantay na mga layer, air pocket, at mga marka ng pagtulo na agad na makikita sa isang retail shelf. Ito ang eksaktong problema na a tsokolate enrobing linya ay ininhinyero upang malutas. Sa halip na isa-isang isawsaw ang mga produkto, ang isang enrober ay nagdadala ng mga item sa isang gumagalaw na mesh belt sa pamamagitan ng isang kurtina ng tempered na tsokolate, naglalagay ng kontroladong ilalim na layer, at pagkatapos ay nag-aalis ng labis na coating na may mga naka-calibrate na air knife bago pumasok ang produkto sa isang cooling tunnel.
Ang spacing ng produkto sa infeed belt, rate ng daloy ng kurtina, at air knife pressure ay lahat ay nakikipag-ugnayan sa isa't isa, kaya naman ang isang pasilidad na bibili lang ng pinakamalaking available na makina nang hindi tumutugma sa mga setting na ito sa aktwal na produkto nito ay kadalasang nauuwi sa mas masahol na pagkakapare-pareho kaysa sa isang mas maliit, tamang tinukoy na linya.
Para sa mga tagapamahala ng planta na nagsusuri ng bagong kapasidad ng coating, ang desisyon ay bihirang tungkol sa kung mag-automate, ngunit kung aling configuration ng enrobing equipment ang akma sa pinaghalong produkto, target ng throughput, at layout ng sahig na nakalagay na. Pinaghiwa-hiwalay ng artikulong ito kung paano gumagana ang enrobing equipment nang mekanikal, kung ano ang karaniwang hitsura ng data ng pagganap sa iba't ibang antas ng pagpapatakbo, at kung paano ihambing ang automated na coating laban sa mga manu-mano o semi-automated na pamamaraan gamit ang nasusukat na pamantayan sa halip na mga claim sa marketing. Sinasaklaw din nito ang mga pattern ng depekto na madalas na lumalabas kapag ang isang linya ay mali ang pagkaka-configure, kasama ang mga gawi sa pagpapanatili na nagpapanatili sa isang system na tumatakbo sa loob ng tolerance sa mga taon ng tuluy-tuloy na operasyon sa halip na mga buwan.
Ang mga gumagawa ng confectionery, panaderya, at meryenda ay lumalapit sa kagamitang ito mula sa iba't ibang panimulang punto. Ang panaderya na nagdaragdag ng coating step sa isang umiiral na wafer o cookie line ay karaniwang nire-retrofitting ang isang enrober sa isang nakapirming haba ng sahig, habang ang isang producer ng confectionery na gumagawa ng bagong pasilidad ay may higit na kalayaan na sukatin ang cooling tunnel at reservoir sa paligid ng mga pangmatagalang volume na target. Ang parehong mga grupo ay nakikinabang mula sa pagtatrabaho sa parehong hanay ng mga mekanikal na batayan bago ihambing ang mga partikular na modelo.
Paano Pinoproseso ng isang Industrial tsokolate Enrober ang Produkto
Sa isang functional na antas, ang enrobing equipment ay gumaganap ng apat na natatanging operasyon sa pagkakasunud-sunod, at ang bawat yugto ay may sariling mga kinakailangan sa pagpapaubaya. Ang pag-unawa sa pagkakasunud-sunod na ito ay mahalaga dahil ang isang bottleneck o maling pagkakahanay sa alinmang yugto ay lalabas bilang isang depekto pagkaraan ng tatlong hakbang, na kadalasang nagpapahirap sa ugat na masubaybayan sa tapos na produkto.
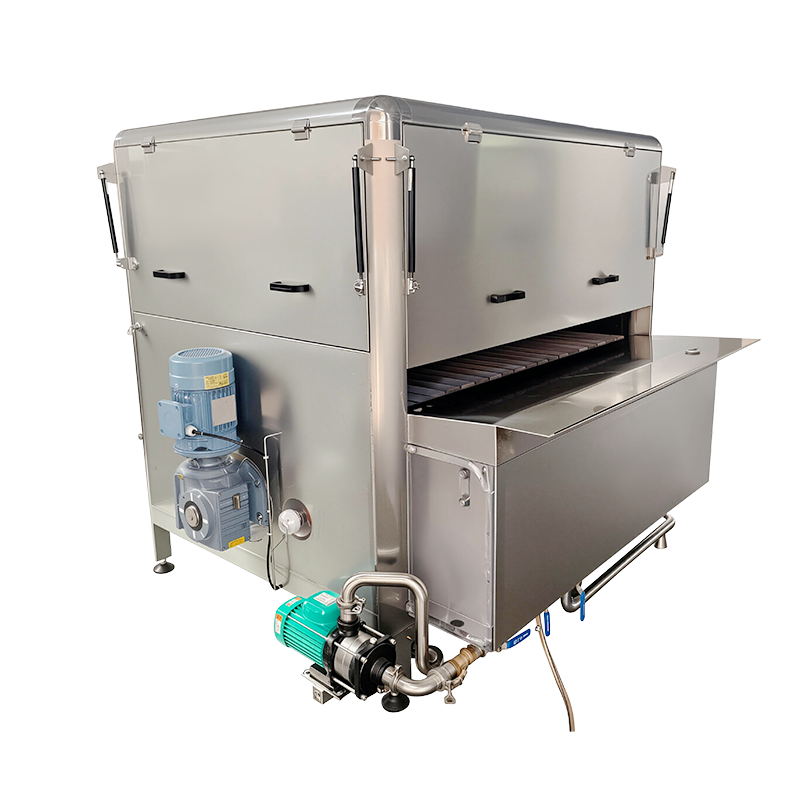
Ang infeed stage ay naglalagay ng produkto sa isang wire mesh belt sa isang nakapirming spacing, na kritikal dahil ang hindi pantay na espasyo sa kalaunan ay nagiging sanhi ng tsokolate na magtulay sa pagitan ng mga item o mag-iwan ng mga puwang sa saklaw. Ang isang pre-bottomer, kung saan nakalagay, ay naglalagay ng manipis na base layer upang hindi dumikit ang produkto sa mesh at para ang huling coat ay may malinis, selyadong ilalim sa halip na isang mesh-textured na pattern. Ang pangunahing naka-enrobing na ulo pagkatapos ay bumaba ng tuluy-tuloy na kurtina ng tempered na tsokolate sa ibabaw ng gumagalaw na produkto, na lubusang lumubog sa itaas at gilid. Ang mga air knive na nakaposisyon kaagad pagkatapos alisin ng kurtina ang labis na tsokolate sa pamamagitan ng pagdidirekta ng naka-calibrate na presyon ng hangin sa lapad ng sinturon, na siyang tumutukoy sa bigat at pantay ng panghuling coating kaysa sa mismong kurtina. Sa wakas, ang pinahiran na produkto ay naglalakbay sa isang multi-zone cooling tunnel kung saan ang temperatura ay unti-unting binabaan upang mai-lock ang gloss at snap nang hindi nagiging sanhi ng pamumulaklak.
Mga Pangunahing Bahagi na Tumutukoy sa Kalidad ng Coating
Bawat SJP Series Chocolate Enrobing Line at ang maihahambing na mga sistemang pang-industriya ay nagbabahagi ng isang karaniwang hanay ng mga subsystem, ngunit ang kalidad ng build at katumpakan ng kontrol ng bawat subsystem ang siyang naghihiwalay sa isang linya na may mahigpit na pagpapahintulot mula sa isang linya na lumilipat sa loob ng isang shift.
| Component | Pangunahing Pag-andar | Karaniwang Epekto sa Pagpapahintulot |
|---|---|---|
| Tempering unit | Pinapanatili ang kristal na istraktura ng masa ng tsokolate | Plus o minus 0.5 degrees katatagan |
| Ulo ng kurtina | Naghahatid ng pantay na daloy ng coating sa lapad ng sinturon | Cross-belt weight variance sa ilalim ng 3 porsyento |
| Pagpupulong ng air knife | Pinuputol ang labis na patong upang i-target ang kapal | Patong na timbang adjustable sa maliit na palugit |
| Mesh belt drive | Nagdadala ng produkto sa pare-pareho, naka-synchronize na bilis | Ang pagkakaiba-iba ng bilis sa ilalim ng 1 porsyento |
| Paglamig tunnel | Nagtatakda ng patong nang hindi nag-uudyok sa pamumulaklak ng taba | Multi-zone gradient control |
| Ibabang recirculation pump | Ibinabalik ang labis na tsokolate sa reservoir | Pinipigilan ang pooling at lagkit na drift |
Ang tempering unit ay nararapat na partikular na atensyon dahil ito ang nag-iisang bahagi na pinaka responsable para sa hitsura ng tapos na produkto. Ang tsokolate na mababa ang init ay mga set na may mapurol, may guhit na ibabaw at madaling mamukadkad sa loob ng ilang araw pagkatapos ng packaging, habang ang sobrang init na tsokolate ay maaaring masyadong mabilis na magtakda sa loob mismo ng enrober, na nakaharang sa ulo ng kurtina. Ang mga system na may closed-loop na feedback sa temperatura sa mga tangke na natutunaw, nagpapa-tempera, at humahawak ay nagpapanatili ng mas makitid na operating band kaysa sa mga system na umaasa sa mga manu-manong pagsusuri sa thermostat.
Throughput Benchmark sa Buong Line Configuration
Ang kapasidad ng linya ay karaniwang tinutukoy ng lapad ng sinturon at bilis ng sinturon, ngunit ang bilang na mahalaga sa pagpapatakbo ay pinahiran ng output kada oras, dahil iyon ang tumutukoy kung ang enrober ay sumasabay sa isang upstream na depositor o baking line. Ang chart sa ibaba ay sumasalamin sa mga karaniwang binanggit na hanay ng throughput sa apat na tipikal na klase ng lapad ng sinturon na ginagamit sa mga application ng confectionery at panaderya.
Ang mga figure na ito ay nagbabago depende sa density ng produkto, target na bigat ng coating, at kung ang linya ay nagpapatakbo ng isang pre-bottomer pass, kaya dapat silang ituring bilang mga saklaw ng pagpaplano sa halip na mga garantisadong numero para sa anumang partikular na produkto. Ang isang pasilidad na nababalutan ng isang magaan na wafer ay uupo sa itaas na dulo ng isang hanay, habang ang isang siksik na nut cluster na may mas mabigat na target na coat weight ay tatakbo nang mas mabagal sa parehong kagamitan.
Katumpakan ng Pagkontrol ng Temperatura sa Isang Ikot ng Produksyon
Isa sa mga hindi napapansing tagapagpahiwatig ng pagganap ay kung gaano kahigpit ang hawak ng isang linya sa temperatura ng tsokolate habang patuloy itong tumatakbo sa loob ng walong oras na shift. Ang malawak na pagbabago ng temperatura sa panahon ng mahabang pagtakbo ay isang karaniwang pinagmumulan ng pasulput-sulpot na mga problema sa pagkislap at pamumulaklak na mahirap i-diagnose dahil hindi lumalabas ang mga ito sa bawat batch.
Ang mga closed-loop system na patuloy na nagsa-sample ng temperatura ng paliguan at nagsasaayos ng mga elemento ng pag-init sa maliliit na pagtaas ay mayroong mas makitid na banda kaysa sa mga linyang umaasa sa mga pana-panahong manu-manong pagsusuri. Ito ang pinakamahalaga sa mas matagal na pagtakbo, dahil ang isang linya na umaanod ng kahit isang degree at kalahati sa loob ng ilang oras ay maaaring maglipat ng isang produkto mula sa maayos na init patungo sa kapansin-pansing mahina nang walang anumang malinaw na trigger point.
tala sa pagpapatakbo: Ang mga temperatura log na kinuha mula sa tempering unit at ang enrobing bath nang hiwalay ay mas kapaki-pakinabang para sa pag-troubleshoot kaysa sa isang pinagsamang pagbabasa, dahil ang dalawang zone ay maaaring mag-isa na mag-drift kapag ang isang recirculation pump ay maliit ang laki para sa volume ng tangke.
Enrobing Line vs Manual Coating: Isang Structured Comparison
Ang mga tagagawa na lumilipat mula sa hand-dipping o maliit na batch tank patungo sa isang tuloy-tuloy na linya ay karaniwang tumitimbang ng limang praktikal na salik kaysa sa isang solong halaga ng halaga. Ang paghahambing ng radar sa ibaba ay nagbibigay ng marka ng mga automated na enrobing equipment laban sa manu-manong coating sa isang relatibong sukat, batay sa karaniwang iniulat na mga resulta ng pagpapatakbo.
Ang pattern na patuloy na lumalabas ay ang manu-manong coating ay nananatili ang isang kalamangan sa mababang paunang gastos at, para sa napakaliit na batch o napaka-customize na mga item, ang flexibility ng pag-setup. Sa bawat iba pang axis, kabilang ang pagkakapare-pareho ng kapal ng coating at ang volume na maaaring iproseso ng isang operator bawat oras, ang mga marka ng automated na kagamitan ay mas mataas. Ito ang dahilan kung bakit ang manu-manong paglubog ay may posibilidad na magpatuloy sa artisanal o napakababang mga setting ng volume, habang ang anumang pasilidad na gumagawa ng higit sa ilang daang kilo bawat shift ay karaniwang nakakakita na ang gastos sa paggawa at rate ng depekto lamang ay nagbibigay-katwiran sa isang linya. Lalong lumalawak ang agwat kapag naisama na ang mga gastos sa packaging at muling paggawa, dahil ang hindi pantay-pantay na manual coating ay may posibilidad na makabuo ng mas mataas na rate ng mga item na dapat i-rework o i-downgrade bago maabot ang retail packaging.
Pagtutugma ng Mga Detalye ng Kagamitan sa Iyong Linya ng Produkto
Ang pagpili sa pagitan ng mga pagsasaayos ng enrober ay bumababa sa pagtutugma ng ilang mga detalye sa aktwal na produktong pinahiran, sa halip na piliin lamang ang pinakamalaking magagamit na makina. Ang mga sumusunod na salik ay may posibilidad na may pinakamalaking impluwensya sa panghuling desisyon.
- Lapad ng sinturon na nauugnay sa footprint ng produkto at kinakailangang puwang ng lane upang maiwasan ang pagdikit ng tsokolate sa pagitan ng mga item
- Kung kailangan ang isang pre-bottomer, na depende sa kung ang produkto ay mananatili sa isang hubad na mesh belt
- Ang haba ng cooling tunnel na may kaugnayan sa bilis ng sinturon, dahil ang mga maliliit na tunnel ay iniiwan ang produkto na bahagyang nakatakda sa outfeed
- Ang kapasidad ng reservoir at recirculation pump sizing na may kaugnayan sa pang-araw-araw na dami ng produksyon
- Magagamit na haba ng sahig, dahil ang mga linya ng enrobing na may pinagsamang mga cooling tunnel ay maaaring tumakbo nang mas mahaba kaysa sa enrobing head nang mag-isa
Dapat ding timbangin ng mga pasilidad na nagpapatakbo ng halo-halong mga uri ng produkto sa parehong linya kung gaano kabilis maisaayos ang bigat ng coating at bilis ng sinturon sa pagitan ng mga pagtakbo, dahil ang mga madalas na pagbabago sa isang linya na binuo para sa isang nakapirming setting ay lumilikha ng downtime na nakakasira sa throughput na bentahe kung saan binili ang kagamitan sa unang lugar.
Ito rin ay nagkakahalaga ng pagpaplano para sa paglaki ng volume sa hinaharap kaysa sa mahigpit na sukat sa kasalukuyang output. Ang pagdaragdag ng pangalawang enrober sa ibang pagkakataon, kapag ang espasyo sa sahig at mga koneksyon sa utility ay hindi kailanman naisip sa panahon ng orihinal na pag-install, ay karaniwang mas nakakagambala at magastos kaysa sa pagtukoy ng bahagyang mas malaking reservoir o isang modular na seksyon ng lagusan sa harapan. Ang pagrepaso sa mga kinakailangan sa utility, kabilang ang compressed air capacity para sa air knives at refrigeration load para sa cooling tunnel, kasama ng mechanical specification ay nag-iwas sa isang karaniwang puwang kung saan ang enrober mismo ay tama ang laki ngunit ang sumusuporta sa imprastraktura ng planta ay hindi.
Mga Kasanayan sa Pagpapanatili na Nagpahaba ng Buhay ng Serbisyo
Ang kagamitan sa enrobing ay patuloy na gumagana sa isang produktong pagkain na nagpapatigas kapag nadikit sa mga cool na ibabaw, na nangangahulugang ang mga gawain sa pagpapanatili ay medyo naiiba sa makinarya sa paggawa ng pangkalahatang layunin. Tatlong lugar ang may posibilidad na isaalang-alang ang karamihan sa hindi planadong downtime.
| Lugar ng Pagpapanatili | Inirerekomendang Dalas | Failure Mode Kung Nilaktawan |
|---|---|---|
| Paglilinis at pag-igting ng mesh belt | Araw-araw hanggang lingguhan | Ang pagtatayo ng tsokolate ay nagdudulot ng mga isyu sa pagsubaybay sa sinturon |
| Inspeksyon ng air knife nozzle | Linggu-linggo | Hindi pantay na bigat ng coating sa lapad ng sinturon |
| Pag-descale ng tangke ng tempering | Buwan-buwan | Nabawasan ang paglipat ng init at pag-anod ng temperatura |
| Paglamig tunnel coil check | quarterly | Hindi sapat na nakatakdang oras na humahantong sa soft outfeed na produkto |
Ang mga iskedyul ng paglilinis ay higit na mahalaga sa tsokolate kaysa sa maraming iba pang coating media dahil ang natitirang produkto na natitira sa reservoir magdamag ay muling mag-i-crystallize na may ibang taba na istraktura kaysa sa bagong-temper na tsokolate, at muling ipasok ito sa paliguan sa susunod na umaga nang walang wastong muling pag-tempera ay isang pangkaraniwan, maiiwasang sanhi ng pamumulaklak sa ibabaw sa mga unang batch ng isang bagong shift.
Ang pag-iingat ng isang nakasulat na log ng mga inspeksyon ng nozzle, mga pagsusuri sa tensyon ng sinturon, at mga petsa ng pag-descale ng tangke ay ginagawang mas madaling makita ang isang mabagal na pag-anod sa pagganap bago ito maging isang ganap na paghinto. Maraming hindi planadong downtime na mga kaganapan sa enrobing equipment ang bumabalik sa isang agwat ng pagpapanatili na nilaktawan nang isang beses at hindi kailanman nahuli, sa halip na isang biglaang pagkabigo ng bahagi, kaya naman ang isang simpleng umuulit na checklist ay may posibilidad na maghatid ng mas malaking pagbabalik kaysa sa alinmang piraso ng diagnostic equipment.
Mga Kategorya ng Produkto na Pinakamakinabang sa Enrobing
Hindi lahat ng coated na produkto ay nangangailangan ng isang buong tuloy-tuloy na linya, ngunit ang malawak na hanay ng mga kategorya ay umaabot sa volume threshold kung saan ang enrobing equipment ay nagiging mas praktikal na pagpipilian kaysa sa hand dipping o panning. Ang mga sumusunod na kategorya ay ang pinakakaraniwang mga kandidato para sa isang nakatuong enrober.
- Mga wafer, biskwit, at cookies, kung saan pinipigilan ng pantay na ilalim na seal ang base na manatiling hindi nababalutan o dumikit sa hubad na mesh belt
- Mga kumpol ng nut at granola bar, na nangangailangan ng mas mabigat na bigat ng coating at nakikinabang mula sa tumpak na air knife control para maiwasan ang pagsasama-sama sa mga hindi regular na hugis
- Mga piraso ng pinaghalong pinatuyong prutas at trail, kung saan ang maliit na sukat ng item ay ginagawang masinsinang paggawa ng hand dipping kumpara sa output
- Mga ice cream bar at frozen na novelty, na nangangailangan ng mabilis na pagtatakda ng curtain pass bago lumambot ang produkto sa sinturon
- Mga sentro ng kendi at praline, kung saan ang pare-parehong kapal ng shell ay nakakaapekto sa hitsura at katatagan ng istante
Ang bawat isa sa mga kategoryang ito ay naglalagay ng iba't ibang mga pangangailangan sa parehong mga pangunahing subsystem. Halimbawa, ang isang nakapirming linya ng novelty, ay inuuna ang bilis ng kurtina at isang maikling itinakdang oras kaysa sa kapasidad ng reservoir, habang ang isang nut cluster line ay inuuna ang hanay ng air knife dahil ang mga produkto mismo ay hindi regular at siksik. Ang pagrepaso sa kung saang kategorya nabibilang ang isang pasilidad bago tukuyin ang lapad ng sinturon o haba ng lagusan ay nagpapanatili sa pag-uusap sa pagsukat ng kagamitan na batay sa aktwal na produkto sa halip na sa mga pangkalahatang layunin.
Mga Karaniwang Depekto sa Patong at Ang Mga Dahilan Nito
Karamihan sa mga isyu sa kalidad na sinusubaybayan pabalik sa enrobing equipment ay nahuhulog sa isang maliit na bilang ng mga umuulit na pattern. Ang pagkilala kung aling subsystem ang responsable para sa isang partikular na depekto ay lubos na nagpapaikli sa oras ng pag-troubleshoot, dahil ang mga operator ay may posibilidad na ayusin muna ang maling kontrol.
| Depekto | Malamang na Dahilan | Subsystem na Susuriin |
|---|---|---|
| Hindi pantay na kapal ng coating sa lapad ng sinturon | Hindi naka-align o bahagyang naka-block na air knife nozzle | Pagpupulong ng air knife |
| Mapurol o may bahid na ibabaw na tapusin | Nawala sa init ang tsokolate bago umabot sa kurtina | Tempering unit |
| Hubad o nakalabas na base sa tapos na produkto | Nawawala o na-misadjust ang pre-bottomer pass | Pre-bottomer |
| Ang produkto ay magkakadikit sa outfeed | Hindi sapat na cooling tunnel dwell time | Paglamig tunnel length or belt speed |
| Pagsasama-sama ng tsokolate sa paligid ng base ng produkto | Labis na daloy ng kurtina na may kaugnayan sa presyon ng air knife | Ulo ng kurtina and air knife balance |
Dahil ang mga depektong ito ay madalas na lumilitaw nang paputol-putol sa halip na sa bawat unit, ang pagsubaybay kung aling paglilipat, uri ng produkto, o kundisyon ng kapaligiran ang nauugnay sa problema ay kadalasang mas produktibo kaysa sa reaktibong pagsasaayos ng makina pagkatapos ng isang na-flag na batch. Ang ambient humidity at temperatura ng halaman sa partikular ay maaaring magbago ng cooling tunnel performance kahit na ang bawat panloob na setting ay nananatiling pareho, kaya naman ang ilang pasilidad ay nag-log ng mga kondisyon ng kwarto kasama ng mga pagsusuri sa kalidad ng produkto sa panahon ng mga seasonal na paglipat.
Mga Madalas Itanong
Q1: Ano ang pagkakaiba sa pagitan ng enrober at dipping machine?
Karaniwang nilulubog ng dipping machine ang mga indibidwal na item sa isang static o lightly agitated chocolate bath, habang ang enrober ay isang tuluy-tuloy na sistema kung saan gumagalaw ang produkto sa ilalim ng kurtina ng tsokolate sa isang mesh belt, na sinusundan ng air knife trimming at isang dedikadong cooling tunnel. Ang mga enrobers ay binuo para sa tuluy-tuloy, mataas na dami ng produksyon, samantalang ang mga kagamitan sa paglubog ay nababagay sa mas maliit o higit pang mga artisanal run.
Q2: Paano kinokontrol ang kapal ng coating sa isang enrobing line?
Ang kapal ng patong ay pangunahing itinatakda ng presyon at anggulo ng air knife sa halip na sa mismong daloy ng kurtina. Ang kurtina ay naglalagay ng isang buong labis na amerikana, at ang mga air knife ay hinihipan ang labis upang mag-iwan ng target na kapal, na kadalasang maaaring maayos sa maliliit na pagtaas upang tumugma sa mga kinakailangan sa timbang ng produkto.
Q3: Ano ang nagiging sanhi ng pamumulaklak ng tsokolate sa mga produktong naka-enrobed?
Ang pamumulaklak ay kadalasang sanhi ng hindi tamang tempering, mga pagbabago sa temperatura sa panahon ng paglamig, o pag-iimbak ng tapos na produkto sa pabagu-bagong mainit at malamig na mga kondisyon pagkatapos ng packaging. Lumilitaw ito bilang isang mapurol na kulay abo o puting pelikula sa ibabaw at, bagama't hindi isang isyu sa kaligtasan ng pagkain, ay itinuturing na isang depekto sa kalidad dahil nakakaapekto ito sa hitsura at pagkakayari.
Q4: Maaari bang pangasiwaan ng isang enrobing line ang maraming uri ng produkto?
Karamihan sa mga linya ay maaaring magproseso ng isang hanay ng mga hugis at sukat ng produkto sa loob ng mga limitasyon ng lapad ng sinturon at haba ng tunnel sa paglamig, kung ang bigat ng coating, bilis ng sinturon, at ang mga setting ng pre-bottomer ay inaayos sa pagitan ng mga pagtakbo. Dapat kumpirmahin ng mga pasilidad na may lubos na iba't ibang halo ng produkto ang pagbabago ng oras bago pumili ng isang partikular na configuration.
Q5: Gaano katagal kailangan ang isang cooling tunnel?
Ang mga kinakailangan sa haba ng tunnel ay nakadepende sa bilis ng belt at sa target na bigat ng coating, dahil ang mas makapal na coatings at mas mabilis na belt speed ay parehong nagpapataas ng oras na kailangan para ganap na maitakda ang tsokolate bago umabot sa outfeed ang produkto. Karaniwang kinakalkula ito mula sa kumbinasyon ng oras ng dwell na kailangan at ang bilis ng running belt ng partikular na linya.